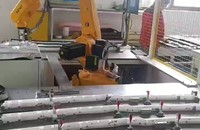
在机械制造车间,产线节拍失衡往往表现为工序间在制品堆积、部分工位等待、整体产出波动。悦源鑫恒有限公司在服务客户时发现,平衡节拍不是简单调快慢,而是系统性消除瓶颈与浪费。
第一步:实测各工位周期时间。 连续记录每个工序完成单件产品的实际耗时,包括装夹、加工、检测和搬运。机械加工中,换刀和找正是容易被忽略的隐性时间,需单独标注。
第二步:识别瓶颈并拆分作业。 节拍最长的工位决定整线产出。将瓶颈工位的辅助动作(如去毛刺、量检)剥离给相邻空闲工位,或采用双工位并行加工,可快速压缩瓶颈周期。
第三步:设置线边缓冲。 在瓶颈工序前后放置少量标准在制品,避免上游短时波动直接传导。缓冲量以15-30分钟用量为宜,过多会掩盖问题。
第四步:小步迭代验证。 每次只调整一个变量,观察两小时产出与在制品变化。稳定后再推进下一处。悦源鑫恒建议每周复盘一次节拍数据,让平衡状态随订单结构动态更新。
节拍平衡的本质是让物料与动作按同一节奏流动。从实测开始,用数据说话,机械产线的效率提升会更扎实。